Магія сфокусованого променя: як лазерний розкрій перевернув світ металообробки
Ще кілька десятиліть тому шлях від креслення на кульмані до готової складної залізяки нагадував виснажливий марафон. Інженери закладали тижні на підготовку: спершу заготовку розмічали вручну, потім фрезерувальник чи координатник намагався зловити міліметри, під великі серії проєктували дорогі штампи, а на фініші сидів слюсар і довго здирав задирки важким напилком. Помилка на будь-якому з етапів означала купу зіпсованого металу та роботу з чистого аркуша. Сьогодні цей архаїчний ланцюжок просто зник, поступившись місцем чистому цифровому виробництву.
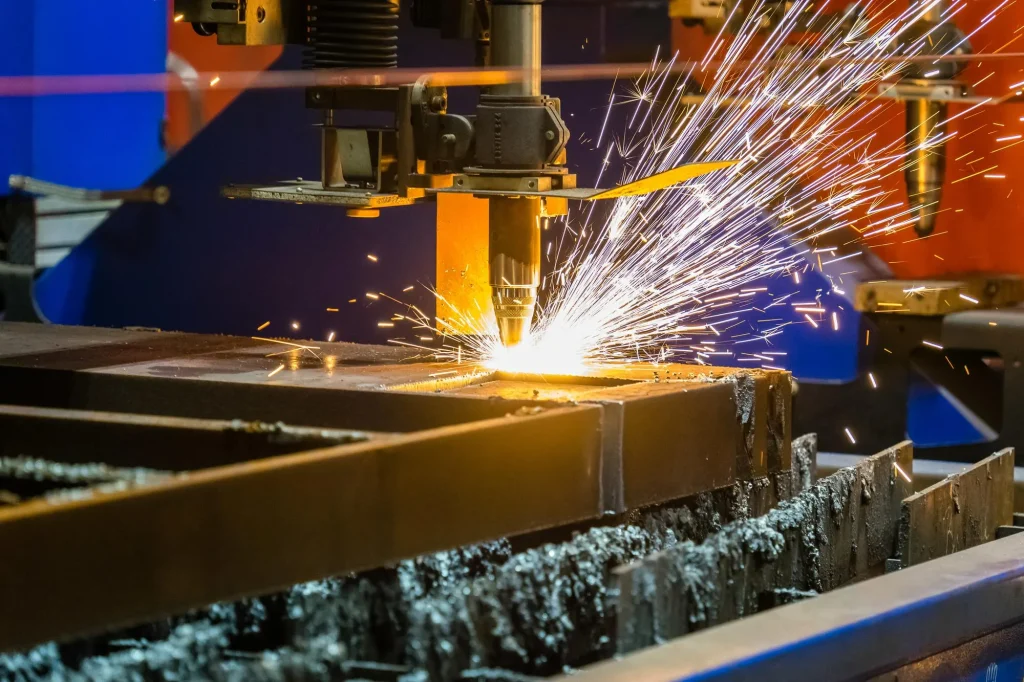
Фото: astrasteels.net
Лазерна різка металу зробила у важкій індустрії приблизно ту саму тиху революцію, яку цифровий друк свого часу здійснив у поліграфії. Суть методу полягає у високоточному розкрої листового чи трубного прокату за допомогою тонкого світлового променя колосальної потужності, яким керує комп’ютерна система ЧПК (числового програмного керування). Замість масивних різців чи механічних пил з металом взаємодіє концентрована енергія світла, позбавлена механічного тиску та фізичного зносу інструмента.
Фізика процесу дивує своєю витонченістю: джерело (найчастіше сучасний твердотільний волоконний лазер або класичний газовий CO₂) генерує когерентне випромінювання. Оптична головка за допомогою лінз фокусує цей потік у крихітну точку діаметром від 0,1 до 0,3 міліметра. У зоні контакту щільність енергії настільки величезна, що метал миттєво нагрівається, плавиться і частково випаровується за долі секунди. При цьому деталь навколо різу практично не встигає нагрітися, тому заготовку не деформує і не веде «хвилями».
Друга найважливіша складова технології — газова динаміка. Одночасно з променем через сопло під тиском подається допоміжний газ, який буквально видуває рідкий розплав із робочої зони. Для нержавіючої сталі та алюмінію обирають азот, аби витіснити рідкий метал у нейтральному середовищі без контакту з повітрям: зріз залишається світлим, дзеркальним і не потребує зачищання перед зварюванням. Для чорного металу використовують кисень, який провокує керовану екзотермічну реакцію, додаючи температури та помітно прискорюючи розкрій, а тонкі листи нерідко ріжуть звичайним осушеним повітрям для максимальної економії.
Переміщення ріжучої головки відбувається за векторним кресленням у форматах на кшталт DXF чи DWG з точністю до 0,05–0,1 міліметра. Це відкриває простір для фантазії: на одному верстаті можна за хвилини нарізати мікроскопічні шестерні для точних приладів, розкроїти міцний броньований лист для військової техніки чи створити мереживний декоративний візерунок для фасадної панелі без жодного ризику браку.
Чому від технології фанатіють інженери
Справжній бум лазерного розкрою, який зараз охопив українські виробництва, пояснюється фундаментальним скороченням дистанції між задумом розробника та готовою деталлю в руках. Раніше створення невеликої тестової партії вимагало тисяч доларів на пресформи чи оснащення, тому малий бізнес часто зупинявся на стадії ідеї. Сьогодні достатньо накреслити контур у CAD-програмі, відправити файл оператору верстата — і вже за пів години тримати в руках свіжу деталь із досконалою геометрією країв.
Другий чинник шаленої популярності — якість самої кромки. Оскільки розплав миттєво здувається струменем газу, на нижньому боці листа майже не залишається окалини, напливів або гострого грату. Заготовку не треба годинами шліфувати перед монтажем: вона одразу придатна під порошкове фарбування або зварювання. Така чиста лінія пропилу дозволяє проєктувати складні просторові конструкції, що стикуються між собою за принципом пазів і шипів, перетворюючи складання металевих конструкцій на захопливий процес гри в дитячий конструктор.
Основні переваги технології:
- Висока точність.
- Чистий різ.
- Мінімальна зона термічного впливу.
- Економія матеріалу.
Особливу роль відіграло стрімке здешевлення оптоволоконних установок. Волоконні (fiber) джерела виявилися значно довговічнішими, енергоефективнішими та компактнішими за старі газові махіни, завдяки чому в Україні відкрилися сотні приватних майстерень і цехів. Невеликі виробництва отримали можливість приймати штучні індивідуальні замовлення, формуючи гнучкий ринок: від деталей для рам фронтових багі та захисних боксів радіоелектронної боротьби до лофтових меблів чи дизайнерських мангалів, які продаються на маркетплейсах.
Не менш вагомим плюсом виступає програмний нестинг — розумна розкладка деталей на листі. Спеціалізоване програмне забезпечення самостійно аналізує геометрію сотень різноманітних заготовок і щільно компонує їх на металевому полотні із зазором у пару міліметрів. Завдяки тонкому пропилу метал використовується практично без залишку, перетворюючи дорогий прокат на корисні вироби, а не на гори стружки та обрізків.
Лазер і листозгин: тандем, який створив золотий стандарт індустрії
Сам по собі плоский різ дає багато можливостей, але справжня конструкторська магія починається тоді, коли лазерний розкрій об’єднується з ЧПК-листозгином. Згинання листового металу у поєднанні з лазерною різкою дає комбінацію яка сьогодні вважається абсолютним «золотим стандартом» сучасної промисловості. Якщо плоский лист розкроєний із точністю до сотих часток міліметра, а гідравлічний прес гне його із зусиллям у десятки тонн під суворо вивіреним кутом, у конструкторів зникає потреба ліпити виріб із важких кутиків, швелерів чи круглих труб.
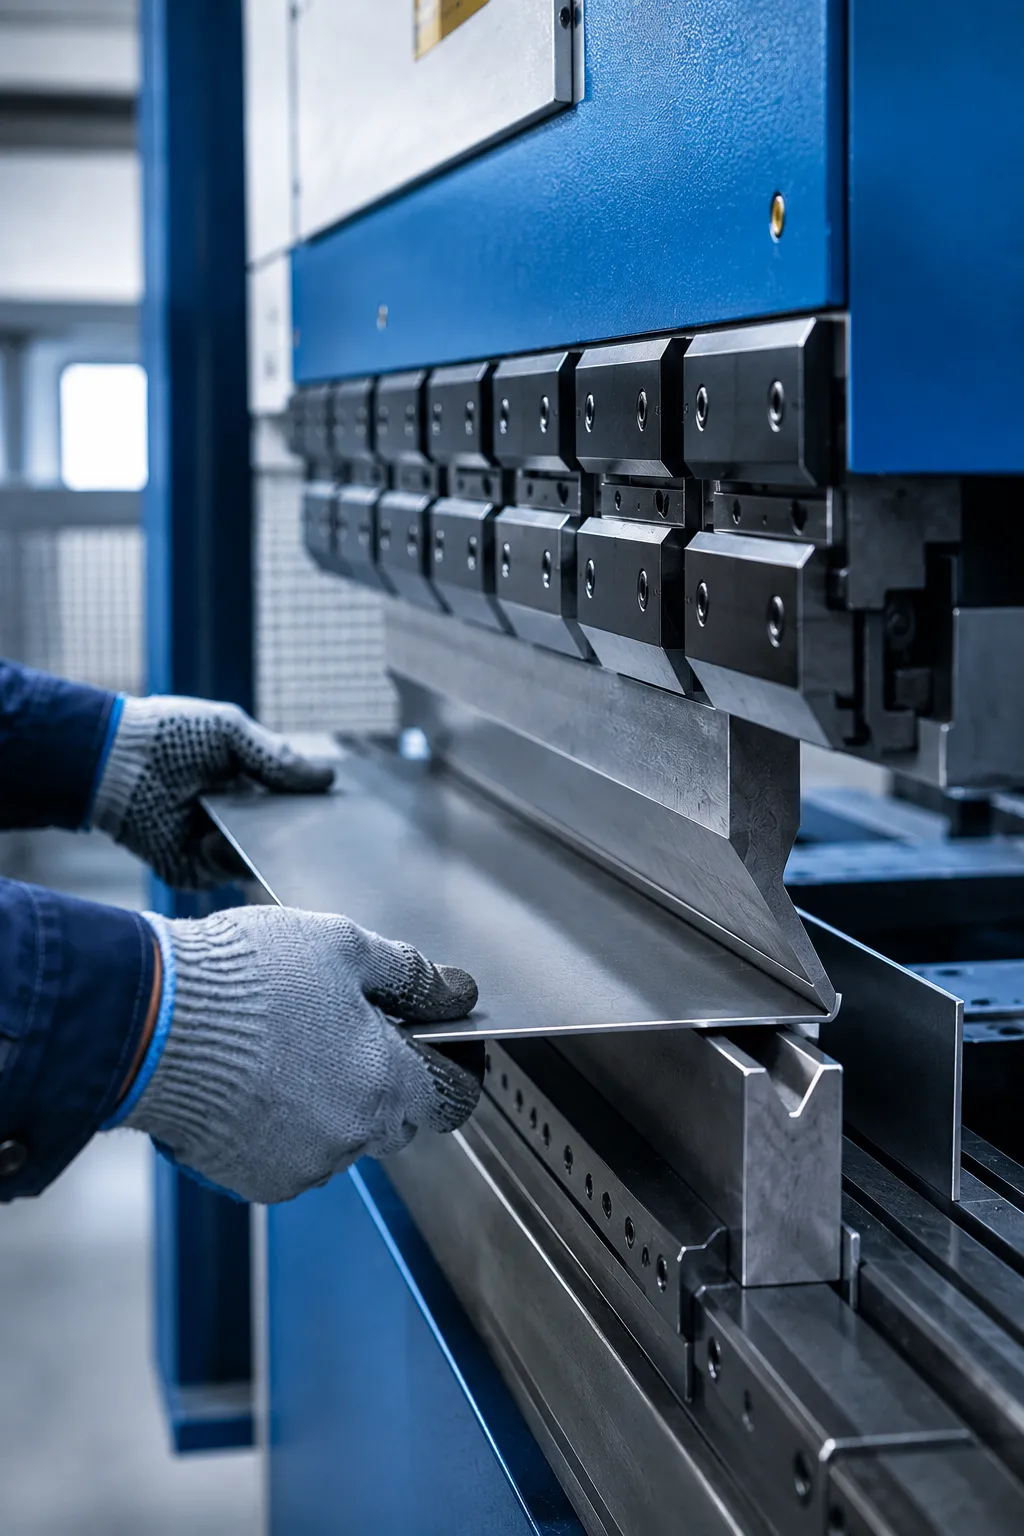
Головний виграш полягає у співвідношенні міцності та маси. Замість масивного товстого листа товщиною чотири-п’ять міліметрів інженер може взяти метал у півтора-два міліметри та передбачити на ньому кілька просторових згинів — відбортовок, які слугують природними ребрами жорсткості. У результаті готовий виріб отримує колосальну міцність на скручування та злам, проте важить у рази менше і коштує суттєво дешевше в матеріалах і транспортуванні.
Крім того, кожне згинання на верстаті усуває потребу у зварному шві. Зварювання завжди пов’язане з людським фактором, температурними поводками деталей, шлаковими включеннями та неминучим наступним зачищенням болгаркою. Згинальний прес робить точний поворот грані за пару секунд, гарантуючи ідеальну повторюваність сотень деталей поспіль. Суцільногнуті кути не мають мікропор, гарантують герметичність і виглядають монолітно під шаром фарби.
У такій зв’язці сьогодні проєктують більшість навколишніх речей: від серверних корпусів стандарту 1U–4U, терміналів самообслуговування та поштоматів до кронштейнів під сонячні батареї, вентиляційних коробок та автомобільних підрамників. Проте процес вимагає від конструктора уваги до фізики: при згині метал розтягується зовні і стискається зсередини, тому розгортку креслять із урахуванням коефіцієнта розтягування (K-фактора), а на стиках ліній обов’язково роблять лазерні підрізи кутів, аби запобігти розриву матеріалу.